


gato:Placa de espuma de PVC
O Placa de espuma PVC Celuka é uma folha de plástico de alta densidade fabricada através do processo de extrusão Celuka, que cria uma pelícu...
verifique os detalhesBordas suaves após o roteamento CNC, tinta que escorre em vez de molhar, furos que se desprendem durante a montagem. Se você trabalha com folhas de espuma de PVC há mais de alguns meses, já viu todos os três. O impulso usual é desacelerar o fuso, trocar o cortador ou trocar a tinta. Na maioria dos casos, porém, a causa raiz está dentro da própria chapa: sua estrutura de espuma, sua densidade e consistência de produção da placa que você está alimentando.
Aqui está a conclusão inicial: você pode melhorar o desempenho do processamento de folhas de espuma de PVC sem reformar seu escritório. Combine o grau da folha com as etapas de fabricação que você realmente executa, controle a temperatura e a umidade ao redor do material e compre de um fabricante que tenha tolerâncias. Faça tudo certo e a maioria dos problemas de borda, adesão e estabilidade desaparecem antes que a chapa chegue ao seu ferramental.
A primeira decisão não é qual ferramenta comprar, mas qual seção escolher.
Folhas de espuma livres mantêm uma estrutura celular contínua de rosto a rosto. Eles são econômicos, leves e simples de cortar, o que os torna uma escolha padrão para gráficos de exibição e painéis de exposição. A desvantagem aparece nas bordas usinadas: as células expostas criam uma leve porosidade e, se você imprimir núcleos sólidos diretamente na superfície, a tinta pode penetrar nas bocas das células e parecer manchada.
As placas Celuka seguem um caminho diferente. A superfície é resfriada deliberadamente durante a extrusão, de modo que um filme denso se forma sobre o núcleo da espuma. Essa pele aumenta a dureza da superfície e cria uma borda muito mais limpa após o fresamento. Os fabricantes que fabricam portas de móveis, painéis de armários e perfis específicos geralmente preferem essa estrutura porque a peça parece acabada antes mesmo da passagem das bordas.
As placas coextrudadas vão um passo além, unindo uma camada de cobertura sólida ao núcleo em uma segunda etapa de extrusão. A tampa não deixa nenhuma célula exposta, portanto a umidade da tinta é consistente e as bordas roteadas são as mais limpas das três. Esta é a estrutura a ser escolhida quando a impressão UV e as juntas visíveis são igualmente importantes.
| Propriedade | Espuma Grátis | Celuka | Coextrusado |
|---|---|---|---|
| Seção transversal | Células espumosas de cara a cara | Pele densa sobre núcleo de espuma | Camada de cobertura sólida sobre núcleo de espuma |
| Densidade típica | 0,45–0,60 g/cm³ | 0,55–0,75g/cm³ | 0,55–0,70 g/cm³ |
| Borda usinada | Levemente poroso, aceitável para a maioria dos sinais | Borda limpa, mantém bem os detalhes | Borda mais limpa, pronta para impressão |
| Processos mais adequados | Exibir gráficos, painéis de exposição | Portas para móveis, painéis elétricos | Impressão UV, armários, sinalização de alta qualidade |
A densidade da placa é o valor mais útil quando você configura uma serra, uma fresadora ou uma furadeira. Ele prevê como o material se comportará sob uma aresta de corte melhor do que qualquer outra proposta publicada.
Para placas de sinalização de 3–5 mm, os teores típicos ficam em torno de 0,45–0,50 g/cm³. Eles cortam rapidamente e resultam bordas aceitáveis para letras e formas simples. À medida que você passa para placas de 10 mm ou mais espessas, a qualidade da borda se torna o fator limitante e uma densidade mais alta compensada. Componentes de gabinete e painéis visíveis de lado se beneficiam de materiais acima de 0,60 g/cm³; a estrutura celular mais densa resiste ao rasgo e produz uma linha de corte visivelmente mais limpa.
O material de alta densidade também evita uma falha comum: o derretimento local causado pelo atrito entre uma ferramenta cega e a espuma de PVC. Na prática, placas na faixa de 0,65–0,75 g/cm³ retêm detalhes gravados e cantos vivos muito melhor do que classes mais níveis, e é por isso que as oficinas CNC que cortam peças de gabinete gravitam em torno de celuka e estruturas coextrudadas.
Se superfícies CNC foram apresentadas ou juntas visíveis fazem parte do seu trabalho diário, considere começar com um placa celuka de PVC rígida de alta densidade e ajuste suas velocidades a partir daí.
 Atacado OEM/ODM 4x8 folhas de celuka expandidas com isolamento à prova d'água e moldproo Oferecer atacado 4x8 folhas de celuka expandidas com isolamento à prova d'água e placa de espuma de pvc à prova de moldes, Jiatao Industrial Co., Ltd é China OEM/O... Ver Produto →
Uma vez que a estrutura e a densidade da placa são corretas, as configurações da máquina tornam-se previsíveis. Comece com a ferramenta e depois ajuste a taxa de avanço.
Use ferramentas espirais de metal duro afiadas para fresamento. Uma broca espiral de dois canais é uma escolha sólida e versátil para placas de 3–18 mm; uma ferramenta de canal única limpa melhor os cavacos em cortes profundos, mas deixa um acabamento superficial mais áspero. Para chapas finas abaixo de 6 mm, a vibração é seu verdadeiro inimigo. Prenda a placa em uma placa danificada ou coloque-a sob uma cápsula descartável, porque qualquer movimento transforma uma tesoura limpa em uma borda irregular.
A velocidade do fuso deve ser ajustada à densidade e não à espessura da placa. A 18.000 rpm com uma fresa de 6 mm, uma placa de 0,50 g/cm³ cortará confortavelmente uma taxa de avanço de 2–3 m/min. Ao aumentar para 0,70 g/cm³ de material, reduz o avanço para aproximadamente 1,5–2 m/min para que a ferramenta possa limpar o fluxo de cavacos mais densos. Para passes de acabamento, mantenha o passo igual ou inferior a um terço do diâmetro da ferramenta.
Esses pontos de partida mudam para classes de compostos de madeira-plástico porque as cargas minerais desgastam as ferramentas mais rapidamente. Hum Placa de espuma WPC produzida para corte e moldagem mantém bem as tolerâncias em peças repetidas do gabinete, mas espera funcionar as bordas a cada poucas folhas e reduzir a velocidade de corte em cerca de 10–15% em comparação com a espuma livre padrão.
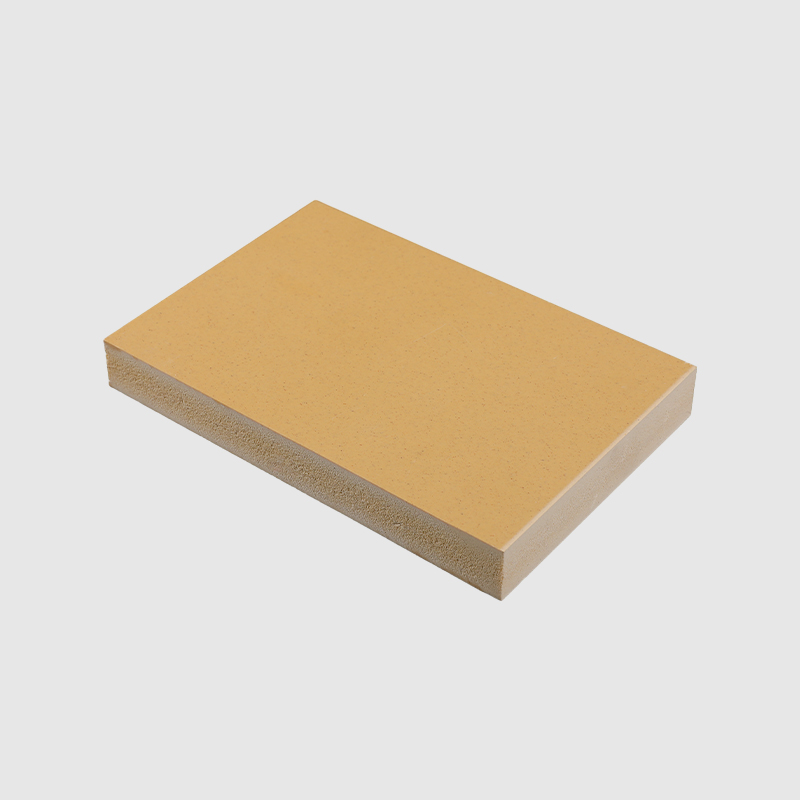 Atacado OEM/ODM 4x8 pés composto de plástico de madeira placa de espuma wpc pvc à prova d'água ela Oferta atacado 4x8 pés de madeira composto de plástico wpc placa de espuma à prova d'água folhas de pvc construção cozinha armários de banheiro corte moldagem... Ver Produto →
Para obter uma referência completa sobre cortadores, valores de passo e solução de problemas de acabamento, consulte nosso guia em Seleção de ferramentas de corte CNC para folhas de espuma de PVC .
O material fino flexiona sob carga; o material grosso retém o calor em cortes profundos. Ajuste sua estratégia de fixação de acordo: flexível em toda a superfície para chapas abaixo de 6 mm e fixação perimetral, além de um plano adequado de remoção de cavacos para materiais acima de 15 mm.
A tinta UV precisa de uma energia superficial de pelo menos 38–44 dine/cm para ser umedecida adequadamente. Uma placa de espuma de PVC recém-extrudada geralmente fica abaixo desse nível porque aditivos e agentes antiestáticos migram para a superfície durante o resfriamento. O resultado prático é tinta com seleções, núcleos fracassados ou falha de adesão após a cura.
Limpar com solvente é insuficiente para resultados consistentes. O tratamento corona ou tratamento com chama ajuda, mas uma solução mais confiável é escolher uma placa com uma camada de cobertura sólida. A diferença é direta: na espuma livre, a tinta se deposita nas bocas das células e faz com que as áreas sólidas pareçam irregulares; em uma tampa coextrudada, a tinta permanece no topo e mantém sua densidade.
Os fabricantes que imprimem regularmente avaliam uma placa de espuma de coextrusão de PVC de superfície lisa para evitar o problema de porosidade antes de terminar a produção.
 Placa de espuma coextrudada OEM / ODM Pvc de superfície lisa de plástico extra rígida Oferecer placa de espuma coextrudada de PVC no atacado, superfície lisa, folhas de pvc de plástico extra rígida à prova d'água e à prova de som, Jiatao Industrial Co., Lt ... Ver Produto →
A tolerância à espessura também afeta a laminação. Quando as folhas variam mais de ±0,3 mm, um rolo de laminação largo aplica uma pressão desigual em toda a face da folha. Folhas mantidas em ±0,2 mm ou melhor na faixa de 3 a 18 mm mantêm a saída de laminação uniforme.
Para uma análise mais aprofundada da questão da energia superficial e como testá-la internamente, leia nosso artigo sobre tensão superficial e adesão de tinta UV .
As canetas de teste são baratas, levam cinco segundos por quadro e informam se um lote está pronto para tinta. Se a leitura da superfície for inferior a 38 dine/cm, não ajuste a impressora; ajuste a alimentação da placa ou solicite pré-tratamento ao fabricante.
Placa que varia de lote para lote faz com que cada configuração de máquina seja um compromisso. Quando você observa um comportamento de corte inconsistente em chapas que parecem idênticas, a causa geralmente é o montante: variação da temperatura de extrusão, resfriamento desigual ou tempo de maturação insuficiente antes da embalagem. Nada disso aparece em uma inspeção visual, mas todos afetam o modo como as chapas são usinadas.
Peça ao seu fornecedor três números: tolerância de densidade, tolerância de espessura e tempo de descanso entre extrusão e embalagem. Uma tolerância de densidade de ±5%, uma tolerância de espessura de ±0,2–0,3 mm e um cronograma de maturação claro são os tipos de detalhes que separam um controlado de um bilhete de loteria.
As placas que chegam perto da largura final reduzem o tempo de serragem e evitam danos nas bordas que geralmente acontecem quando uma folha de tamanho normal é transportada e recortada. Uma placa de tamanho líquido também elimina os primeiros e últimos 10 mm de cada folha, onde se concentram as variações de qualidade da borda.
Corte a folha em um tamanho de trabalho próximo ao tamanho do painel líquido e você cortará o desperdício duas vezes: uma vez em metros quadrados, uma vez em mão de obra.
Se o fornecedor publicar suas verificações de qualidade, utilize-as. Nossa visão geral de inspeção de qualidade de fornecedor para placas de espuma de PVC lista as verificações e métodos de amostragem sobre os quais vale a pena perguntar antes de se comprometer com um pedido de contêiner.
O desempenho aprimorado do processamento de folhas de espuma de PVC não é uma questão de comprar um roteadora mais rápido ou uma tinta melhor. É uma questão de combinar a estrutura do cartão com o acabamento final, configurar a máquina para a densidade que você realmente solicita, confirmar a energia superficial antes da impressão e escolher um fornecedor que publique as tolerâncias e depois as manter. Quando essas quatro decisões estão corretas, a borda emplumada, o sólido manchado e a abertura do parafuso despojado deixam de ser visitantes regulares.

O Placa de espuma PVC Celuka é uma folha de plástico de alta densidade fabricada através do processo de extrusão Celuka, que cria uma pelícu...
verifique os detalhes
Características: A escultura da placa de espuma é frequentemente usada para fabricação de modelos e artesanato, preço razoável, adaptável, durável,...
verifique os detalhes
Características: O substrato precisa atender às propriedades qualificadas exigidas pelo processo de fabricação, como fresagem e fiação, laminação, ...
verifique os detalhes
Recursos: A placa de espuma de PVC oferece alta resistência química, alta capacidade de carga de parafuso e processamento fácil, tornando -a uma so...
verifique os detalhes
Feito de uma combinação de composto de plástico de madeira (WPC) e espuma de PVC, este material combina durabilidade e força com peso leve. Eles nã...
verifique os detalhes
Os painéis são feitos de espuma de PVC de alta qualidade que resiste à infestação de cupins, tornando -os ideais para áreas propensas a danos à mad...
verifique os detalhes
Feitas de plástico PVC de alta qualidade, essas folhas são duráveis e duradouras, garantindo que seus esforços publicitários possam resistir a um...
verifique os detalhes
O Placa de espuma de PVC ecológica de 15 mm é um painel termoplástico de alta densidade projetado para estabilidade estrutural e precisão de...
verifique os detalhes
No.65 Liminba, cidade de Yinong, distrito de Xiaoshan, Hangzhou, Zhejiang, China
+86-17816178586
Copyright © Indústria Co. de Jiatao, Ltd. All Rights Reserved.
Fornecedores de placas de espuma plástica de PVC rígido personalizadas


Contact Us